
Magazín · Výroba · Technologie
Jak se vyrábějí kované disky
Od surového polotovaru po hotový disk: pohled do výroby.
Technický tým · 15. listopadu 2024
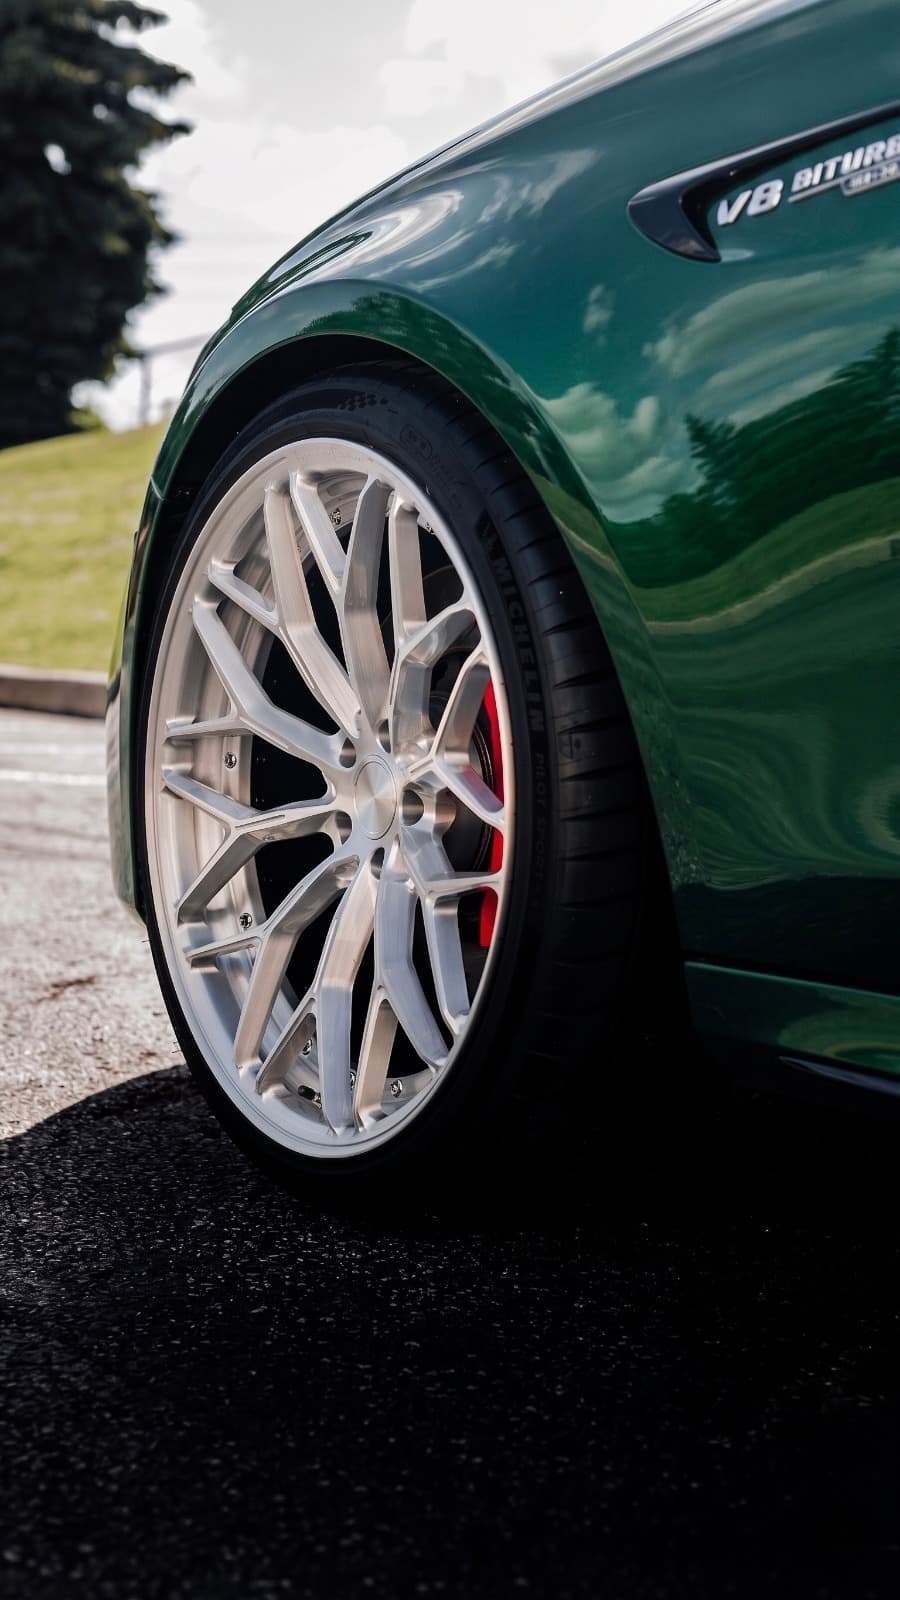
Každý disk DMSTYLNG začíná jako plný válec z letecké slitiny hliníku 6061-T6: polotovar, který váží až 45 kg, než obrábění odebere přebytečný materiál a odhalí výsledný tvar.
Proces kování
Krok 1: Příprava polotovaru. Hliníkový polotovar se nařeže na přesné rozměry a ohřeje přibližně na 400 °C, tedy dost na to, aby byl tvárnější, ale aby se nenarušila krystalická struktura slitiny.
Krok 2: Lisování. Pod hydraulickým tlakem 6 000 tun se ohřátý polotovar vylisuje do základního tvaru disku. Tlak usměrní strukturu zrn hliníku, a proto mají kované disky lepší poměr pevnosti a hmotnosti než lité.
Krok 3: CNC obrábění. Výkovek se upne do pětiosých CNC strojů, které přesně odeberou až 70 % materiálu. Naše stroje pracují s tolerancí ±0,01 mm.
Krok 4: Povrchová úprava. Podle zvoleného povrchu disky projdou leštěním, kartáčováním, eloxováním nebo lakováním. Naše vlastní lakovna nanáší až 8 vrstev pro nejhlubší a nejodolnější povrchy.
Krok 5: Kontrola kvality. Každý disk před odesláním projde kontrolou rozměrů, zátěžovou zkouškou a důkladnou vizuální kontrolou.
Proč kované?
Výhody oproti litým jsou zásadní: o 20–30 % nižší hmotnost, až trojnásobná pevnost a mnohem lepší povrch pro konečnou úpravu. Pro výkonná auta není co srovnávat.
Podívejte se, jak by tento postup vypadal na sadě pro vaše auto.
Sestavit sadu